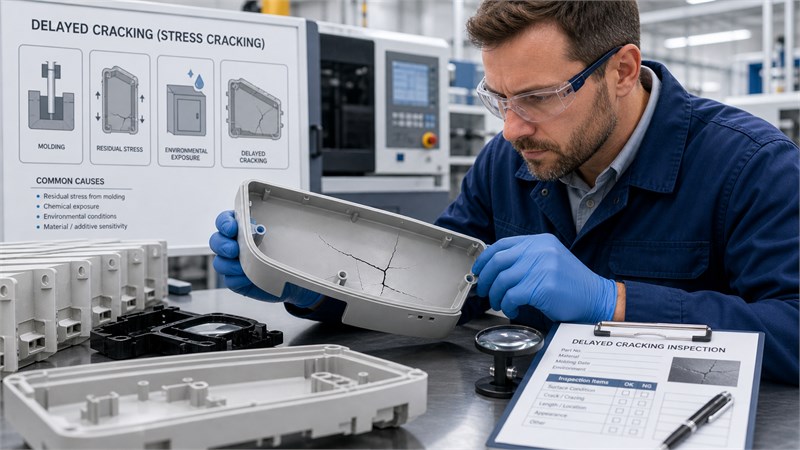
ABS-Teile verlassen die Spritzgießmaschine manchmal makellos, nur um Tage später Risse zu entwickeln. Dies ist einer der ärgerlichsten Fehler beim Spritzgießen, da der Ausfall verzögert auftritt, die Teile die erste Prüfung bestehen können und die wahre Ursache oft nicht erkannt wird.
In vielen Fabriken wird zunächst von mangelhafter Harzqualität ausgegangen. Andere vermuten zufällige Beschädigungen durch unsachgemäße Handhabung oder instabile Formgebungsbedingungen. Tatsächlich sind die meisten Rissbildungsprobleme bei ABS jedoch alles andere als zufällig. Sie werden durch Eigenspannungen, Spannungskonzentrationen, Materialempfindlichkeit und spätere Umwelteinflüsse verursacht.
Sobald dieser Mechanismus verstanden ist, lässt sich die Rissbildung in ABS viel leichter verhindern.
Risse in ABS sind in der Regel zuerst ein Problem der Eigenspannungen.
ABS besteht aus Acrylnitril, Butadien und Styrol. Jede Komponente trägt wesentlich zur Gesamtleistung bei. Acrylnitril verbessert die Steifigkeit und Chemikalienbeständigkeit. Butadien sorgt für Zähigkeit. Styrol beeinflusst das Oberflächenbild und die Verarbeitbarkeit.
Die Schwachstelle bei vielen Rissbildungen liegt nicht im Grundmaterial an sich. Vielmehr ist es die Kombination aus dem Verhalten der Butadien-Domänen-Grenzfläche und den im Formteil vorhandenen Eigenspannungen.
Beim Spritzgießen führt die Schmelzeströmung zu einer Fixierung der Molekülorientierung. Molekülketten werden gestreckt und fixiert, insbesondere in der Nähe von Angüssen, Schweißnähten, Schraubenaufnahmen und abrupten Wandstärkenübergängen. Wird diese innere Spannung zu hoch, kann das Bauteil bereits vor der Inbetriebnahme kurz vor dem Versagen stehen.
Warum Risse oft erst Tage später auftreten
Eigenspannungen führen nicht immer zu einem sofortigen Bruch. Vielmehr wirken sie wie gespeicherte mechanische Energie im Formteil. Das Teil kann so lange intakt bleiben, bis ein äußerer Auslöser die lokale Spannung über die Festigkeit der Grenzfläche des Materials anhebt.
Deshalb können ABS-Teile am ersten Tag einwandfrei aussehen und am dritten Tag Risse bekommen. Der Formprozess speichert das Problem, und die spätere Umgebung bringt es zum Vorschein.

Der erste Hauptauslöser: Umwelt- und Chemikalienbelastung
Eigenspannungen allein führen nicht zwangsläufig zu Rissen, machen das Bauteil aber anfällig. Sobald das Formteil bestimmten Chemikalien, Temperaturschwankungen oder Stoßbelastungen ausgesetzt ist, kann es deutlich schneller zum Versagen kommen.
Einer der häufigsten Auslöser ist der Kontakt mit Chemikalien. Bestimmte Lösungsmittel oder Reinigungsmittel können die Rissbildung in beanspruchtem ABS deutlich beschleunigen. Ein Bauteil, das unter normalen Bedingungen monatelang gehalten hätte, kann nach dem Kontakt mit einer unverträglichen Chemikalie innerhalb weniger Stunden versagen.
Auch Umweltfaktoren spielen eine Rolle. UV-Strahlung und Temperaturschwankungen können die Oberfläche angreifen und sie mit der Zeit spröder machen. Selbst wenn schwarzes ABS im Außenbereich besser abschneidet als hellere Farben, erhöht die langfristige Einwirkung von UV-Strahlung dennoch das Risiko von Rissen.
Der zweite Hauptauslöser: Konstruktionsfehler und Spannungskonzentration
Risse in ABS entstehen selten auf glatten, spannungsfreien Oberflächen. Die meisten Schäden treten dort auf, wo die Geometrie lokale Spannungskonzentrationen verursacht.
Die häufigsten Gefahrenstellen sind scharfe Ecken, Schraubenansatzpunkte, Schweißnähte, abrupte Wanddickenänderungen und belastete Biegezonen.
In diesen Bereichen kann die lokale Spannung um ein Vielfaches höher sein als die durchschnittliche Bauteilspannung. Das bedeutet, dass selbst ein im Allgemeinen akzeptabler Formgebungsprozess dennoch zu Rissen führen kann, wenn die Geometrie die Last zu stark konzentriert.
Der dritte Hauptauslöser: Materialqualitätsunterschiede
Nicht alle ABS-Typen verhalten sich unter Belastung gleich. Standard-ABS und hochspannungsrissbeständiges ABS können selbst bei gleicher Bauteilkonstruktion und gleichen Verarbeitungsbedingungen sehr unterschiedliche Eigenschaften im praktischen Einsatz aufweisen.
Das bedeutet nicht, dass Standard-ABS unbrauchbar ist. Es bedeutet lediglich, dass die Werkstoffgüte dem Anwendungsfall entsprechen muss. Wenn Spannungsspitzen in der Konstruktion unvermeidbar sind oder das Bauteil Chemikalien, Witterungseinflüssen oder wiederholten Stößen ausgesetzt ist, können schlagzähere ABS- oder PC/ABS-Mischungen die sicherere Wahl sein.
Wie Spritzgießer Risse in ABS verhindern können
1. Reduzierung von Eigenspannungen beim Formen
Eigenspannungen müssen bereits im Formgebungsprozess minimiert werden. Die Formtemperatur sollte nicht zu niedrig sein, da niedrigere Temperaturen in der Regel zu mehr Spannungen führen. Die Einspritzgeschwindigkeit sollte nicht zu hoch und der Nachdruck nicht höher als nötig sein.
2. Bei Bedarf Glühen anwenden
Durch kontrolliertes Glühen lässt sich ein erheblicher Teil der inneren Spannungen abbauen. Bei vielen ABS-Bauteilen ist das Halten des Produkts bei einer kontrollierten erhöhten Temperatur über mehrere Stunden eine kostengünstige Methode zur Verbesserung der Rissbeständigkeit.
3. Geometrie verbessern
Scharfe Ecken sollten durch abgerundete Kanten ersetzt, Schraubenansatzstellen fachgerecht verstärkt und abrupte Wandstärkenübergänge möglichst vermieden werden. Eine gute Bauteilgeometrie reduziert Spannungsspitzen bereits vor dem Spritzgießen.
4. Wählen Sie die richtige ABS-Qualität
Wenn sich schwierige Belastungen im Design nicht vermeiden lassen, wählen Sie eine robustere Werkstoffsorte. Schlagfestes ABS oder PC/ABS-Mischungen können die Beständigkeit in anspruchsvollen Anwendungen deutlich verbessern.
Bild hier einfügen: abs-crack-prevention-solutions.jpg
Platzierung: Nach H2 einfügen: Wie Spritzgießer Risse in ABS verhindern können
Warum das in der Produktion wichtig ist
Risse in ABS-Kunststoff mögen wie ein kleiner Defekt erscheinen, beeinträchtigen aber direkt die Ausbeute, das Kundenvertrauen und die gesamten Produktionskosten. Ein verzögert auftretender Riss ist besonders kostspielig, da er bei der ersten Inspektion unentdeckt bleiben und erst später bei der Montage, dem Versand oder im praktischen Einsatz sichtbar werden kann.
Für Spritzgießer ist die effektivste Strategie nicht, auf Risse zu warten und erst danach zu reagieren. Vielmehr sollten Eigenspannungen von Anfang an als primäre Konstruktions- und Prozessvariable behandelt werden.
Abschluss
ABS-Teile reißen in der Regel nicht aus nur einem Grund. Die eigentliche Schadenskette beginnt oft mit Eigenspannungen, die beim Spritzgießen entstehen und sich dann durch konstruktionsbedingte Spannungskonzentrationen, Umwelteinflüsse oder eine ungeeignete Materialgüte verschärfen.
Deshalb ist Rissbildung bei ABS am besten als mechanisches Problem und nicht nur als Problem des Harzes zu verstehen. Sobald die Ursache korrekt behoben ist, lassen sich die meisten wiederkehrenden Rissbildungen durch optimierte Formgebungsbedingungen, Spannungsentlastung, verbesserte Konstruktion und die Wahl einer besseren ABS-Qualität reduzieren oder sogar ganz vermeiden.
Warum ABS-Teile nach dem Spritzgießen reißen und wie man das verhindern kann

ABS-Teile verlassen die Spritzgießmaschine manchmal makellos, nur um Tage später Risse zu entwickeln. Dies ist einer der ärgerlichsten Fehler beim Spritzgießen, da der Ausfall verzögert auftritt, die Teile die erste Prüfung bestehen können und die wahre Ursache oft nicht erkannt wird.
In vielen Fabriken wird zunächst von mangelhafter Harzqualität ausgegangen. Andere vermuten zufällige Beschädigungen durch unsachgemäße Handhabung oder instabile Formgebungsbedingungen. Tatsächlich sind die meisten Rissbildungsprobleme bei ABS jedoch alles andere als zufällig. Sie werden durch Eigenspannungen, Spannungskonzentrationen, Materialempfindlichkeit und spätere Umwelteinflüsse verursacht.
Sobald dieser Mechanismus verstanden ist, lässt sich die Rissbildung in ABS viel leichter verhindern.
Risse in ABS sind in der Regel zuerst ein Problem der Eigenspannungen.
ABS besteht aus Acrylnitril, Butadien und Styrol. Jede Komponente trägt wesentlich zur Gesamtleistung bei. Acrylnitril verbessert die Steifigkeit und Chemikalienbeständigkeit. Butadien sorgt für Zähigkeit. Styrol beeinflusst das Oberflächenbild und die Verarbeitbarkeit.
Die Schwachstelle bei vielen Rissbildungen liegt nicht im Grundmaterial an sich. Vielmehr ist es die Kombination aus dem Verhalten der Butadien-Domänen-Grenzfläche und den im Formteil vorhandenen Eigenspannungen.
Beim Spritzgießen führt die Schmelzeströmung zu einer Fixierung der Molekülorientierung. Molekülketten werden gestreckt und fixiert, insbesondere in der Nähe von Angüssen, Schweißnähten, Schraubenaufnahmen und abrupten Wandstärkenübergängen. Wird diese innere Spannung zu hoch, kann das Bauteil bereits vor der Inbetriebnahme kurz vor dem Versagen stehen.
Warum Risse oft erst Tage später auftreten
Eigenspannungen führen nicht immer zu einem sofortigen Bruch. Vielmehr wirken sie wie gespeicherte mechanische Energie im Formteil. Das Teil kann so lange intakt bleiben, bis ein äußerer Auslöser die lokale Spannung über die Festigkeit der Grenzfläche des Materials anhebt.
Deshalb können ABS-Teile am ersten Tag einwandfrei aussehen und am dritten Tag Risse bekommen. Der Formprozess speichert das Problem, und die spätere Umgebung bringt es zum Vorschein.
Bild hier einfügen: abs-internal-stress-crack-mechanism.jpg
Platzierung: Nach H2 einfügen: Warum Risse oft erst Tage später auftreten
Der erste Hauptauslöser: Umwelt- und Chemikalienbelastung
Eigenspannungen allein führen nicht zwangsläufig zu Rissen, machen das Bauteil aber anfällig. Sobald das Formteil bestimmten Chemikalien, Temperaturschwankungen oder Stoßbelastungen ausgesetzt ist, kann es deutlich schneller zum Versagen kommen.
Einer der häufigsten Auslöser ist der Kontakt mit Chemikalien. Bestimmte Lösungsmittel oder Reinigungsmittel können die Rissbildung in beanspruchtem ABS deutlich beschleunigen. Ein Bauteil, das unter normalen Bedingungen monatelang gehalten hätte, kann nach dem Kontakt mit einer unverträglichen Chemikalie innerhalb weniger Stunden versagen.
Auch Umweltfaktoren spielen eine Rolle. UV-Strahlung und Temperaturschwankungen können die Oberfläche angreifen und sie mit der Zeit spröder machen. Selbst wenn schwarzes ABS im Außenbereich besser abschneidet als hellere Farben, erhöht die langfristige Einwirkung von UV-Strahlung dennoch das Risiko von Rissen.
Der zweite Hauptauslöser: Konstruktionsfehler und Spannungskonzentration
Risse in ABS entstehen selten auf glatten, spannungsfreien Oberflächen. Die meisten Schäden treten dort auf, wo die Geometrie lokale Spannungskonzentrationen verursacht.
Die häufigsten Gefahrenstellen sind scharfe Ecken, Schraubenansatzpunkte, Schweißnähte, abrupte Wanddickenänderungen und belastete Biegezonen.
In diesen Bereichen kann die lokale Spannung um ein Vielfaches höher sein als die durchschnittliche Bauteilspannung. Das bedeutet, dass selbst ein im Allgemeinen akzeptabler Formgebungsprozess dennoch zu Rissen führen kann, wenn die Geometrie die Last zu stark konzentriert.
Der dritte Hauptauslöser: Materialqualitätsunterschiede
Nicht alle ABS-Typen verhalten sich unter Belastung gleich. Standard-ABS und hochspannungsrissbeständiges ABS können selbst bei gleicher Bauteilkonstruktion und gleichen Verarbeitungsbedingungen sehr unterschiedliche Eigenschaften im praktischen Einsatz aufweisen.
Das bedeutet nicht, dass Standard-ABS unbrauchbar ist. Es bedeutet lediglich, dass die Werkstoffgüte dem Anwendungsfall entsprechen muss. Wenn Spannungsspitzen in der Konstruktion unvermeidbar sind oder das Bauteil Chemikalien, Witterungseinflüssen oder wiederholten Stößen ausgesetzt ist, können schlagzähere ABS- oder PC/ABS-Mischungen die sicherere Wahl sein.
Wie Spritzgießer Risse in ABS verhindern können
1. Reduzierung von Eigenspannungen beim Formen
Eigenspannungen müssen bereits im Formgebungsprozess minimiert werden. Die Formtemperatur sollte nicht zu niedrig sein, da niedrigere Temperaturen in der Regel zu mehr Spannungen führen. Die Einspritzgeschwindigkeit sollte nicht zu hoch und der Nachdruck nicht höher als nötig sein.
2. Bei Bedarf Glühen anwenden
Durch kontrolliertes Glühen lässt sich ein erheblicher Teil der inneren Spannungen abbauen. Bei vielen ABS-Bauteilen ist das Halten des Produkts bei einer kontrollierten erhöhten Temperatur über mehrere Stunden eine kostengünstige Methode zur Verbesserung der Rissbeständigkeit.
3. Geometrie verbessern
Scharfe Ecken sollten durch abgerundete Kanten ersetzt, Schraubenansatzstellen fachgerecht verstärkt und abrupte Wandstärkenübergänge möglichst vermieden werden. Eine gute Bauteilgeometrie reduziert Spannungsspitzen bereits vor dem Spritzgießen.
4. Wählen Sie die richtige ABS-Qualität
Wenn sich schwierige Belastungen im Design nicht vermeiden lassen, wählen Sie eine robustere Werkstoffsorte. Schlagfestes ABS oder PC/ABS-Mischungen können die Beständigkeit in anspruchsvollen Anwendungen deutlich verbessern.
Bild hier einfügen: abs-crack-prevention-solutions.jpg
Platzierung: Nach H2 einfügen: Wie Spritzgießer Risse in ABS verhindern können
Warum das in der Produktion wichtig ist
Risse in ABS-Kunststoff mögen wie ein kleiner Defekt erscheinen, beeinträchtigen aber direkt die Ausbeute, das Kundenvertrauen und die gesamten Produktionskosten. Ein verzögert auftretender Riss ist besonders kostspielig, da er bei der ersten Inspektion unentdeckt bleiben und erst später bei der Montage, dem Versand oder im praktischen Einsatz sichtbar werden kann.
Für Spritzgießer ist die effektivste Strategie nicht, auf Risse zu warten und erst danach zu reagieren. Vielmehr sollten Eigenspannungen von Anfang an als primäre Konstruktions- und Prozessvariable behandelt werden.
Abschluss
ABS-Teile reißen in der Regel nicht aus nur einem Grund. Die eigentliche Schadenskette beginnt oft mit Eigenspannungen, die beim Spritzgießen entstehen und sich dann durch konstruktionsbedingte Spannungskonzentrationen, Umwelteinflüsse oder eine ungeeignete Materialgüte verschärfen.
Deshalb ist Rissbildung bei ABS am besten als mechanisches Problem und nicht nur als Problem des Harzes zu verstehen. Sobald die Ursache korrekt behoben ist, lassen sich die meisten wiederkehrenden Rissbildungen durch optimierte Formgebungsbedingungen, Spannungsentlastung, verbesserte Konstruktion und die Wahl einer besseren ABS-Qualität reduzieren oder sogar ganz vermeiden.