

| 射出成形スクリュー | |
| 仕様 | 直径Ф14-300mm |
| 窒化深さ | 0.5mm~0.7mm |
| 窒化物硬度 | HV850°-1000°度 |
| 真っ直ぐさ | 0.015mm/1000mm |
| クロムメッキの厚さ | 0.05mm |
| デュアルアロイデプス | 2.0mm |
| 応用 | 一般プラスチック、PP、PE、ABS、AS、PS、PC、PET、ベークライト。. |
| 処理範囲 | 30g~25000g |
| クランプ力 | 250~32,000トン |
| 射出成形バレル | |
| 処理範囲 | 内径Ф14-300mm |
| ワークピースの長さ | 10000mm |
| 硬度指数 | HRC58-63 |
| 接着 | >126MPA |
| 真っ直ぐさ | 0.015mm/m |
| 表面粗さ | Ra0.4um |
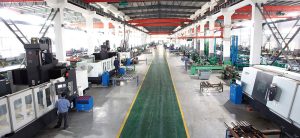
1.CNC加工工場
CNC(コンピュータ数値制御)加工工場は、射出成形用スクリューとバレルの製造とメンテナンスにおいて重要な役割を果たしています。これらの工場には、高度なCNC工作機械と熟練した技術者が揃っており、スクリューとバレルの精密な機械加工、研削、仕上げ作業を行っています。.
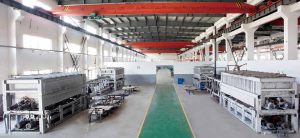
2.高温合金鋳造炉
デュアルアロイプロセスは、射出成形スクリューやバレルの製造において、性能、耐久性、耐摩耗性、耐腐食性を向上させるための特殊な技術です。このプロセスでは、2種類の異なる合金または材料を戦略的に組み合わせることで、優れた特性を持つ複合構造を形成します。.
3.熱処理ワークショップ
熱処理は、射出成形スクリューとバレルの製造とメンテナンスにおいて重要な役割を果たします。熱処理と熱処理技術の適用は、これらの重要な部品の機械的特性、耐摩耗性、そして寿命の向上に役立ちます。.
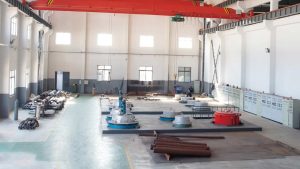
4.CNC垂直研削盤
スクリューバレル加工に CNC 垂直研削盤を使用すると、次のようないくつかの利点があります。
– 研削工程における高精度と再現性
– 自動化された効率的な操作により、手作業が削減され、生産性が向上します
– 様々なサイズや材質のスクリューバレルを取り扱う能力
– リードタイムの短縮と品質管理の改善
– スクリューバレルの寿命が延び、メンテナンスコストが削減されます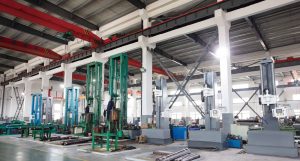
5.在庫と梱包
ハイチアン、MA 1世代目、2世代目、3世代目がすべて在庫にあります。.
 (図-1 射出成形スクリューバレル)
導入
射出成形に使用されるスクリューバレルは、プラスチック製造分野で広く使用されている部品です。効率的で最高レベルの生産品質を確保するための鍵となる部品です。プラスチック材料を溶融し、適切に混合・均質化することで、製品の安定性と性能を維持する役割を果たします。.
鹿の機械 は、各顧客の特定のニーズに合わせてカスタマイズされた、長持ちする効果的なソリューションを提供するための技術と長年の専門知識を使用して、業界の品質基準に準拠した最高級の射出成形スクリューバレルを製造することで知られています。.
射出成形スクリューバレルとは何を指しますか?
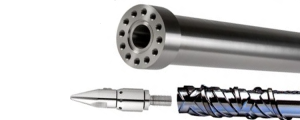 (図-2 スクリューバレルとは)
射出成形は、世界中の製造プロセスにおいて部品製造の方法として際立っています。射出成形スクリューバレルは、プラスチック材料の溶融、混合、そして射出を効率的に処理する重要な要素として、この技術において中心的な役割を果たしています。スクリューバレルの主な役割は、ペレットを液状化し、金型に注入して所望の形状に成形することです。.
このガイドでは、射出成形プロセスで使用されるスクリューバレルの詳細(設計要素と機能、さまざまなタイプとメンテナンス要件など)について説明します。.
射出成形におけるスクリューバレルの重要性
 (図3 スクリューバレルの重要性)
射出成形の手順を詳しく見る
射出成形などの製造プロセスでは、スクリューバレルを使用して金型に材料を注入し、部品を作成します。スクリューバレルには、取り出す前にクランプや冷却などの手順が含まれます。.
スクリューバレルの目的
スクリューバレルは、射出成形プロセスにおいて重要な機能を果たします。.
スクリューバレルはプラスチックペレットを加熱し、溶かして液体状態になるまで混ぜ合わせます。.
溶融プラスチックが完全に混合されていることを確認することは、製品の品質を維持するために非常に重要です。.
スクリューバレルは溶融したプラスチックを力で金型に押し込みます。.
金型へのプラスチックの流入を調節することは、ショットサイズを達成するために非常に重要です。.
- フィードセクション
供給セクションは、相当の深さで材料の流れを容易にするように設計されたスクリューフライトを使用して、プラスチックペレットをホッパーから圧縮エリアに移動させる役割を担っています。.
- 圧縮エリア
プロセスのこの部分では、圧縮成形のために、スクリューのフライトの深さが徐々に減少し、材料に作用する圧力とせん断力が増加するにつれて、プラスチックペレットが滑らかに溶けるまで加熱されます。.
- 計量部
スクリュー機構の計量部では、溶融プラスチックが金型内への流れを維持するために徹底的に混合されます。スクリューのフライトは、材料の流れを調節するための深さで設計されています。.
樽の構造
バレルはスクリューのカバーとして機能します。成形工程における溶融および射出成形中の温度調節に役立ちます。通常、射出成形工程で使用される高圧力と高温度に耐えられる材料で作られています。バレルの重要な特徴は、その構造と厳しい成形条件への耐性です。.
加熱バンド
加熱バンドとは、プラスチック材料を溶かすために必要な熱を発生させるためにバレルを囲むヒーターを指します。.
冷却チャネル
冷却チャネルは、冷却液を循環させてバレルの温度を調節し、過熱を防ぐために使用されます。.
ライナー
バレルの寿命を延ばし、長期間にわたって性能を確保するために、バレルの内側に材料がコーティングされることがよくあります。.
スクリューバレルの種類
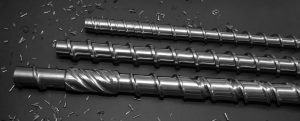 (図-4 スクリューバレルの種類)
スクリューバレルは、プラスチック製造、食品および医薬品業界などの分野で材料を溶かし、適切な混合と搬送プロセスが効果的に実行されるようにするために使用される押出装置の一部です。.
1. 押出機のスクリューとバレル
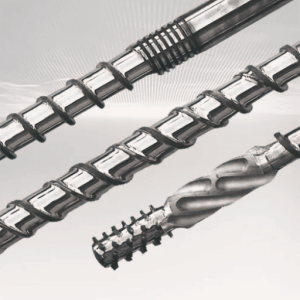 (図5 押出機のスクリューとバレル)
押出機のスクリューとバレルは、機械において材料を成形するための部品です。.
単軸スクリュー押出機システムでは、押出スクリューやバレルなどの設計要素が重要な役割を果たします。バレル内でスクリューが回転すると、摩擦力とせん断力によって熱が発生し、プラスチックペレットなどの材料の溶融が促進されます。溶融した物質はその後、ダイを通過して目的の形状に成形されます。.
ネジは通常 3 つの領域に分割されます。.
- フィーディングエリアは、コンテンツが持ち込まれ、転送される場所です。.
- 圧縮ゾーンでは材料が溶けます。.
- 計量ゾーンは、溶融材料が均一に混合され、ポンプで送り出される場所です。.
プラスチックの押し出しは、パイプ、シート、フィルムの作成などの用途でよく使用されます。.
利点としては、予算に優しく、手元にある材料でうまく機能するレイアウトが挙げられます。.
この装置は、ツインスクリューシステムと比較すると、混合機能に関して制約があります。.
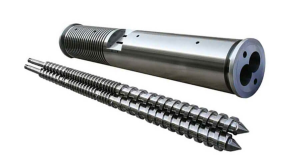
2. 平行ツインスクリューバレル
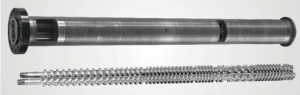 (図6 平行ツインスクリューバレル)
ツインパラレルスクリューバレルは、材料の混合と処理のために互いに噛み合って反対方向に回転する 2 つのスクリューで構成されています。.
スクリューは同一方向に一緒に回転します(同方向回転)。また、逆方向に回転することもできます(逆回転)。バレルは両方のスクリューに適合するように作られています。.
ポリマー配合や食品加工などの業界では、医薬品用途と同様に、化学物質の混合や揮発性物質の除去などのプロセスが、反応性押し出しを伴うプロセスと併せて頻繁に採用されています。.
利点;
ブレンドして均一に広げるのに最適です。.
スピードと適応性を重視した効率的な処理。.
デュアル スクリュー システムはシングル スクリュー システムに比べて複雑でコストも高くなることが判明し、課題が生じます。.
3. 円錐型ツインスクリューバレル
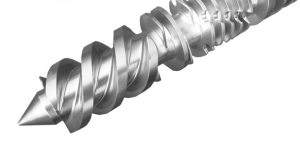 (図7 円錐形ツインスクリューバレル)
円錐形のツインスクリューバレルは、スクリューが供給端で広くなり、排出端で狭くなるように設計されている。.
テーパー形状により、スクリューがいずれかの方向または反対方向に回転し、材料が供給領域から排出領域に移行する際に、材料を徐々に圧縮することができます。.
PVC 加工やゴムの押し出し加工に利用される場合、また、大きな圧縮力やせん断力が要求されるその他のシナリオでも同様です。.
利点;
効果的なブレンドテクニック。.
テーパードデザインはエネルギー使用量の削減に役立ちました。.
制約としては、用途が制限されること、ツインスクリューシステムよりもコストがかかることなどが挙げられます。.
4. バイメタルスクリューバレル
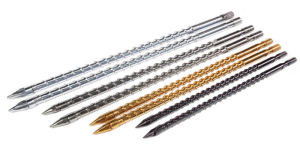 (8の字型バイメタルスクリューバレル)
バイメタルスクリューバレルは、2 種類の金属を混合することで、耐久性と耐摩耗性を向上させるように作られています。.
- 金属(通常は鋼)
- より強固な表面硬化合金で作られた外層。.
バレルとスクリューは、腐食性物質による損傷に耐えるために、炭化タングステンとニッケルベースの合金で覆われています。.
充填ポリマー、ガラス強化プラスチック、腐食性物質などの材料の取り扱いに最適です。.
利点;
優れた耐久性により長寿命を実現します。.
機器の非稼働時間を短縮し、修理費や維持費を削減します。.
念頭に置くべき考慮事項には、標準スクリューバレルではなくカスタムスクリューバレルを選択する場合の初期費用が含まれます。.
さまざまな用途におけるスクリュー設計の重要性
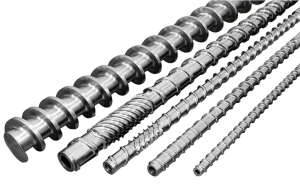 (図9 スクリュー設計の重要性)
スクリューバレルには様々な利点があり、加工対象材料の具体的なニーズと希望する結果に応じて選択してください。.
さまざまな用途におけるネジ構成の重要性
高密度ポリエチレン(HDPE)、ポリプロピレン(PP)、ポリカーボネート(PC)、ナイロン(PA)など、様々な材料において、加工工程で最高の結果を得るためにはスクリュー構成が求められます。プラスチックの選択は、製造工程における性能向上のためにスクリュー形状の設計に影響を与え、精巧に設計されたスクリューバレルと組み合わされます。.
- 熱に敏感な材料が劣化しないように保護されていることを確認します。.
- 材料内の添加剤と強化剤の分布を強化します。.
- 摩擦を最小限に抑えて摩耗を防ぎ、物体の寿命を延ばします。.
で 鹿の機械, 用途に合わせたスクリューバレル設計の重要性を認識しています。生産性の向上と材料の無駄削減を実現するオプションをご提供いたします。スクリューバレルの材質選定は非常に重要です。.
スクリュー圧縮比の標準計算式
圧縮比(CR)h1h1 / 測光ゾーン飛行深度 h2h2
または等価容積比(D−h1)(D−h2)(D−h2)(D−h1)
(DD h1h1 およびh2h2 それぞれ、フィードゾーンとメータリングゾーンの飛行深度です。
技術的基礎
圧縮比は、スクリューがプラスチック材料を徐々に圧縮する能力を表します。スクリューのフライト深さの勾配が減少することで、せん断熱と背圧が発生し、材料が溶融・均質化されます。.
注記: テーパーねじ(例:PVC加工)の場合は、 セグメント積分平均 計算用です。.
II. 公式の適用例
ケーススタディ: HDPEスクリューパラメータ
- ネジ外径 D=60 mmD=60 mm
- フィードゾーンのフライト深さ h1=10 mmh1=10 mm
- 計量ゾーン飛行深さ h2=3 mmh2=3 mm
計算:
- CR=h1/h2=10/3≈3.33:1CR=h1/h2=10/3≈3.33:1
- 容積圧縮比 (D−h1)/(D−h2)=(60−10)/(60−3)=50/57≈0.88(D−h1)/(D−h2)=(60−10)/(60−3)=50/57≈0.88 (溶融密度を評価するために使用される).
III. 材料固有の圧縮比ガイドライン
素材の種類 | 推奨CR範囲 | 設計上の考慮事項 |
LDPE/LLDPE(低密度) | 2.5~3.5 :1 | せん断による熱劣化を回避する |
HDPE(高密度) | 3.0~4.0 :1 | 結晶構造に対する高い圧縮力 |
PVC(感熱性) | 1.5~2.5 :1 | 分解を防ぐ低せん断設計 |
PC/PA(エンジニアリング) | 2.8~3.2 :1 | 融解効率と分子鎖の完全性のバランスをとる |
スクリューバレルの材質選定
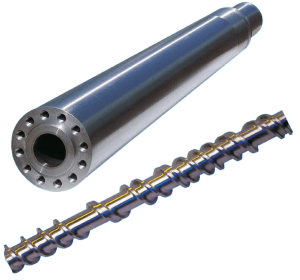 (図10 スクリューバレルの材質選択)
スクリューの材質は、摩耗や損傷に効果的に耐えながら、射出成形プロセスに伴う温度と圧力に耐えられる必要があります。.
ネジに使用される材質には以下のものがあります。;
工具鋼の用途:
高性能を発揮するネジは、耐久性、耐摩耗性、高温や高圧への耐性に優れているため、工具鋼で作られることが多いです。.
窒化鋼
窒化鋼は摩耗に強く、長期間の使用にも耐えられるため、ネジによく使用されます。.
バイメタルネジ
2 本の金属ネジで構成されており、コア材を合金で覆うことで強度を高め、粗い物質から保護します。.
ステンレス製ネジ
ステンレス製のネジは、物質の取り扱いや、清潔さが最も重要となる医療や食品などの分野でよく使用されます。.
バレルの材質
バレルは射出成形プロセス中の条件にも耐えられる必要があり、バレルに使用される一般的な材料は次のとおりです。;
窒化鋼
窒化鋼バレルは、耐摩耗性と長寿命性のため、さまざまな用途で広く利用されています。.
2つの金属で作られています。.
これらのバレルは2種類の金属で作られています。ベース素材に保護合金ライニングを施すことで耐久性が向上し、研磨剤への対応力が向上します。.
ステンレス鋼
ステンレス製バレルは、物質の取り扱いや厳格な衛生基準が必要な状況でよく使用されます。.
Deer Machineでは、最高級の素材を使用し、お客様のご要望を丁寧に評価した上で、高品質な素材をご提案いたします。最高級の素材と最先端の製造方法を組み合わせることで、すべてのスクリューバレルにおいて最高品質と耐久性を保証します。.
スクリューバレルのメンテナンスとトラブルシューティング
1. 日常的な維持管理と定期的なメンテナンス
スクリューバレルの適切なメンテナンスは、安定した性能を維持し、寿命を効果的に延ばすために不可欠です。メンテナンスの主な作業は以下のとおりです。;
掃除する
ネジとバレルを必ず清掃し、動作に影響を与える可能性のある残留プラスチックや汚れを取り除いてください。.
定期的にチェックする
定期的にスクリューとバレルを点検し、腐食や損傷などの摩耗の兆候がないか確認してください。劣化の兆候が見られる部品は必要に応じて交換してください。.
潤滑剤を塗布する
摩擦を最小限に抑え、機器の摩耗を防ぐために、製造元の指示に従って、スクリューとバレルに推奨の潤滑剤を塗布してください。.
温度を維持する
加熱および冷却システムが温度制御のために適切に動作していることを確認し、処理される材料の温度を維持します。.
2. よくある問題とトラブルシューティング
スクリューバレルではさまざまな問題が発生する可能性があります。.
過度の使用と定期的な点検
過度の使用は、工作機械の効率低下や部品品質のばらつきにつながる可能性があります。この問題に効果的に対処し、性能レベルを維持するには、スクリューとバレル部品の点検を実施し、摩耗の兆候が見られる部品は速やかに交換することをお勧めします。.
腐食作用:
物質を取り扱う際や湿度の高い環境では腐食による損傷が発生する可能性があり、この問題を回避するには、スクリューとバレルに耐腐食性の材料を使用する必要があります。.
過度の熱
過度の熱はスクリューとバレルを損傷し、部品の品質を低下させる可能性があるため、冷却システムが適切に機能し、温度が適切に調節されていることを確認することが重要です。.
劣化の懸念:
プラスチック材料の劣化により、部品の品質が低下する可能性があります。材料が適切な温度で加工されていること、また、ネジの設計が使用する材料に適合していることを確認してください。.
スクリューバレル技術の発展
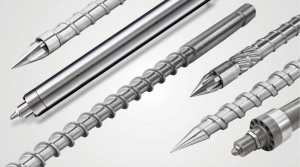 (図11 スクリューバレル技術の発展)
最先端素材
科学技術分野では、特性と機能が向上した最先端材料の開発が進められています。材料科学における革新により、摩耗や腐食に対する耐久性と耐久性を向上させたスクリューバレル用材料が開発されました。.
省エネ
スクリューバレルメーカーはエネルギー消費量を削減する革新的な設計の開発に取り組んでおり、射出成形業界における省エネは重要な課題となっています。これらの新しい設計には、改良されたスクリュー形状、改良された加熱・冷却機構、そして摩擦と放熱を最小限に抑える最先端の材料が組み込まれています。.
スマートスクリューバレル
近年、スクリューバレルへのセンサーや監視システムの組み込みは、業界でますます普及しています。スマートスクリューバレルは、温度、圧力、摩耗に関する情報を提供し、射出成形プロセスの管理と予防的なメンテナンスを可能にします。この進歩は、ダウンタイムの削減、製造部品の品質向上、そしてスクリューバレルの寿命延長につながる可能性があります。.
3Dプリント
従来の方法では容易に実現できない形状のスクリューバレルを、製造工程や3Dプリントで製造する研究が、近年注目を集めています。この革新的な技術により、特定の用途における効率性と生産性を向上させる、カスタマイズされたスクリュー構成の製造が可能になります。.
最適な生産効率と製品品質の確保は、Deer Machine の射出成形スクリューバレル設計の品質と維持に大きく依存しており、当社では、性能と耐久性で知られるトップクラスのスクリューバレルを優先しています。.
まとめ
射出成形に使用されるスクリューバレルは、プラスチック材料を溶融し、効果的に混合した後、金型に注入して高品質の最終製品を得るといった工程を担うため、プロセスの一部です。材料と技術の進歩により、様々な用途において性能とエネルギー効率を向上させる設計が実現しています。.
Deer Machine を選ぶ理由
20年以上にわたり培ってきた技術力により、当社は最高品質の射出成形スクリューバレルを提供する信頼できるサプライヤーとなっています。業界動向を深く理解し、お客様を第一に考えながらアイデアの限界に挑戦し続ける姿勢が、この分野の他社との差別化要因となっています。お客様からは、当社の製品が長寿命で効率的、そして最高の性能を備えていると常に高く評価いただいております。.
お客様の要件にぴったり合うソリューションについては、今すぐ Deer Machine にお問い合わせください。