
Genel Bakış
Ko-ekstrüzyon, birden fazla malzemeden aynı anda ürün üretmemizi sağlayan özel bir üretim yöntemidir. Bu işlem, malzemeleri bir kalıptan geçirerek şekillendirmek için kullandığımız ekstrüzyon tekniklerinin daha geniş kapsamına girer. Standart ekstrüzyon, tek malzemeli uygulamalar için iyi sonuç verirken, ko-ekstrüzyon farklı polimerleri, farklı katmanlar veya bölümler içeren tek bir birleşik üründe birleştirmemizi sağlar.
Süreç Nasıl İşliyor?
Ko-ekstrüzyonun temel prensibi, iki veya daha fazla erimiş malzeme akışının tek bir kalıp içinde birleştirilmesidir. Genellikle farklı malzemeleri kalıba beslemek için birden fazla ekstrüder kullanırız ve bu malzemeler çok katmanlı bir yapı oluşturmak üzere birleşir. Çoğu ko-ekstrüzyon kurulumunda, üç katmanlı bir ürün oluşturmak için iki veya üç ekstrüder kullanılır. Her ekstrüder, belirlenen malzemeyi eritir ve hazırlar ve akışlar, nihai şekli oluşturmak için kalıbın önünde veya içinde birleşir.
Birincil Faydalar
Tek başına malzemelerin sağlayamayacağı performans özelliklerine ulaşmamız gerektiğinde ko-ekstrüzyonu tercih ediyoruz. Bu teknoloji, farklı polimerleri, özel özelliklerinin en fazla değeri sağladığı stratejik noktalara yerleştirmemize olanak tanıyor.
Başlıca avantajlarından biri, gelişmiş bariyer performansıdır. Polimer katmanları birleştirdiğimizde, gazları veya nemi tek katmanlı alternatiflere göre çok daha etkili bir şekilde engelleyen ürünler yaratabiliyoruz. Polivinil alkol gibi malzemeler, bu konfigürasyonlarda mükemmel bariyer katmanları görevi görüyor.
Maliyet verimliliği, bir diğer pratik avantajı temsil eder. Pahalı bir fonksiyonel katmanı daha ekonomik destek katmanlarıyla birleştirerek malzeme giderlerini azaltmak için ko-ekstrüzyonu kullanabiliriz. Yaygın bir örnek, doğal renkli bir çekirdek malzemeye ince, renkli bir dış katman eklenmesidir; bu da ihtiyaç duyulan toplam renklendirici miktarını azaltır.
Ambalaj sektörü, ko-ekstrüzyon olanaklarından özellikle faydalanmaktadır. Her biri nihai ürüne belirli özellikler katan, üç veya daha fazla farklı katmandan oluşan filmleri rutin olarak üretiyoruz.

Yapılandırma Seçenekleri
Koekstrüzyon, basit katmanlı yapıların ötesinde esneklik sunar. Ürün gereksinimlerine bağlı olarak malzemeleri farklı şekillerde düzenleyebiliriz:
- Katmanlı yapılar: Malzemeler birbirinin üstüne istiflenir
- Sıralı düzenlemeler: Sert malzemeler yumuşak malzemelere sırayla katılır
- Yan yana yerleştirme: Farklı malzemeler birbirine paralel olarak uzanır, örneğin termoform tepsiler için şeffaf malzeme opak malzemenin yanında bulunur
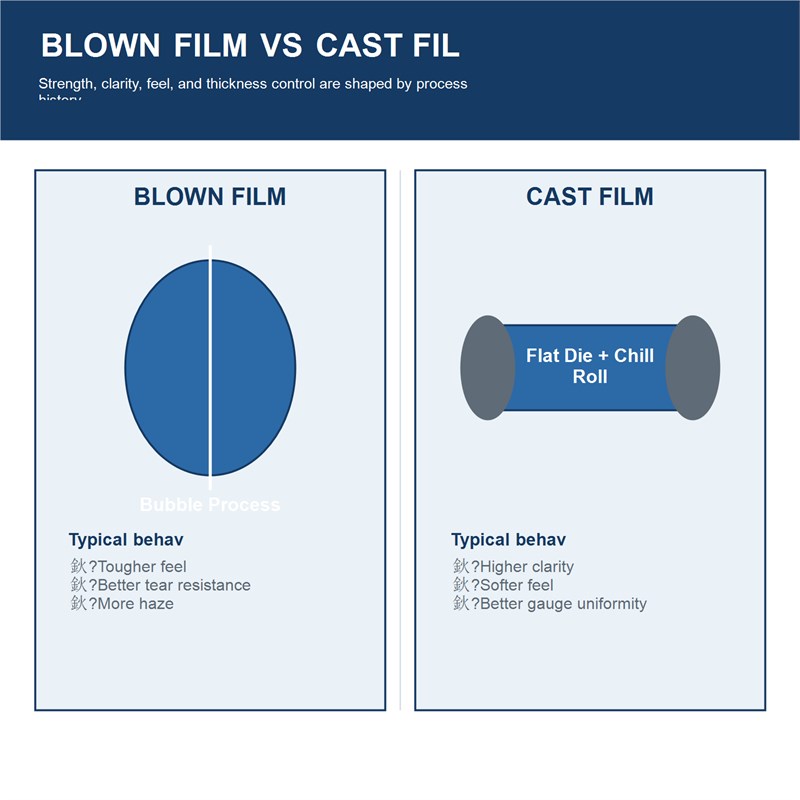
Ko-ekstrüzyonu diğer üretim yöntemleriyle de entegre edebiliriz. Üfleme kalıplama işlemleri bazen mukavemet, hafiflik ve uzun raf ömrünü bir araya getiren kaplar üretmek için ko-ekstrüzyonu da içerir.
Teknik Hususlar
Kalıp tasarımı, başarılı ko-ekstrüzyon işlemlerinde kritik bir rol oynar. Farklı malzemelerin kalıptan akarken nasıl davrandığını hesaba katmalıyız. Malzemeler farklı viskozitelere sahip olduğunda, daha ince olan malzeme akış kanalının dış kenarlarına doğru hareket etme eğilimindedir. Bunu önlemek için, her malzeme için ayrı akış kanallarına sahip kalıplar tasarlıyor ve her bir katman kalınlığını kontrol etmek için ayar mekanizmaları kullanıyoruz.
Malzeme uyumluluğu dikkatli bir çalışma gerektirir. Bazı polimer kombinasyonları doğal olarak bağlanırken, bazıları yardıma ihtiyaç duyar. Birbirine yapışmayan malzemelerle çalışırken, aralarına bir yapıştırıcı katman eklemeliyiz. Örneğin, naylon 6 poliolefinlere yapışmaz, bu nedenle naylon 6 filmini polietilen filmle birleştirirken iyonomer gibi bir ara bağlayıcı katmana ihtiyacımız vardır.
Yaygın Malzeme Kombinasyonları
Poliolefinler, ko-ekstrüzyon uygulamalarında önemli bir rol oynar. Polipropileni genellikle düşük yoğunluklu polietilenle birleştiriyoruz ve polietilen burada ısıyla kapatılabilir bir tabaka görevi görüyor. Diğer polietilenlerle doğrusal düşük yoğunluklu polietilen karışımları, film ürünlerinde sıklıkla karşımıza çıkıyor ve bize çeşitli özellik kombinasyonları sunuyor.
Hangi malzemelerin birleştirileceğine dair seçim, nihai kullanım gereksinimlerine bağlıdır. Malzemeleri mekanik dayanım, kimyasal direnç, sıcaklık toleransı, görünüm ve maliyet gibi faktörlere göre seçiyoruz. Her malzemeyi en etkili şekilde katkıda bulunacağı yere yerleştirerek, ekonomik uygulanabilirliğini korurken tek malzemeli alternatiflerden daha iyi performans gösteren ürünler yaratıyoruz.
Ko-ekstrüzyon, inşaattan gıda ambalajına kadar birçok farklı sektörde, aynı anda birden fazla işlevi yerine getiren ürünlere ihtiyaç duyduğumuz her alanda hizmet veriyor. Yeni malzeme kombinasyonları geliştirip üretim tekniklerimizi geliştirdikçe süreç genişlemeye devam ediyor.
Ko-Ekstrüzyon Hakkında Sıkça Sorulan Sorular
Ko-ekstrüzyonla çok katmanlı malzeme üretimi nasıl gerçekleşir?
Biz kullanıyoruz ayrı ekstruderler Koekstrüzyon sürecindeki her plastik malzeme için. Her ekstruder erir kendi polimerini oluşturur ve onu ileri doğru iter kontrollü hızlar.
Erimiş malzemeler özel bir kalıp içinde bir araya gelir. Kalıp, tüm malzemeleri ayrı katmanlar halinde tutarken aynı anda şekillendirir. Karışmayı önlemek için her polimerin akış hızlarını ve kalınlığını eşleştirmeye güveniyoruz.
Katmanlar, kalıptan çıktıktan sonra soğudukça birbirine bağlanır. Sıcaklık kontrolü önemlidir çünkü her malzemenin bir sonraki katmana yapışacak kadar yumuşak kalması gerekir. Malzemeleri istediğimiz sırayla istifleyebiliriz, bu da belirli özellikleri tam olarak ihtiyaç duyduğumuz yere koymamızı sağlar.
Gıda ambalajlarında ko-ekstrüzyon uygulamalarını nerelerde görüyoruz?
Gıdaların daha uzun süre taze kalmasını sağlayan bariyer filmler üretmek için ko-ekstrüzyon kullanıyoruz. Bu filmler, oksijen, nem ve ışığın içerideki gıdaya ulaşmasını engellemek için farklı plastikleri bir araya getiriyor.
Yaygın örnekler şunlardır:
- Atıştırmalıklar ve kurutulmuş gıdalar için çok katmanlı poşetler
- Dondurulmuş sebzeler ve etler için esnek torbalar
- Yoğurt kapları ve yemek tepsileri için kapak filmleri
- Taze ürünleri koruyan shrink wrap
İç katman gıdaya temas eder ve temas için güvenli olmalıdır. Orta katmanlar dayanıklılık sağlar veya bariyer görevi görür. Dış katmanlar delinmeye karşı dayanıklıdır ve baskıya uygundur. Daha ucuz malzemeleri, pahalı bariyer polimerlerinin ince katmanlarıyla birleştirerek hem koruyucu hem de uygun maliyetli ambalajlar oluşturabiliriz.
Ko-ekstrüzyon imalatından genellikle hangi ürünler elde edilir?
Farklı iç ve dış yüzeylere sahip borular ve borular üretiyoruz. İç yüzey kimyasallara dayanıklıyken, dış yüzey yapısal dayanıklılık sağlar.
Koekstrüde ürünlerin büyük bir kısmını yapı malzemeleri oluşturmaktadır:
- Pencere ve kapı çerçeveleri
- Dış cephe panelleri
- Döşeme ve kalıp şeritleri
- Hava koşullarına dayanıklı contalar
Ayrıca tabela, teşhir standı ve koruyucu bariyerler için levhalar da üretiyoruz. Tel ve kablo kaplamalarında, farklı elektriksel özelliklere sahip yalıtım katmanları eklemek için ko-ekstrüzyon yöntemi kullanılır. Tıbbi borular, dayanıklı dış katmanlara sahip biyouyumlu iç yüzeylere ihtiyaç duyduğumuzda bu işlemden faydalanır.
Otomotiv bileşenleri arasında tampon şeritleri, kapı contaları ve iç döşeme parçaları bulunur. Her ürün, tek bir malzemenin tek başına sağlayamayacağı özellikleri bir araya getirmek için ko-ekstrüzyon kullanır.
Kompozit ahşap plastik döşemeye ko-ekstrüzyonun sağladığı faydalar nelerdir?
Koekstrüde WPC döşemede çekirdek malzemenin üzerine koruyucu bir kaplama tabakası ekliyoruz. Bu kaplama, ahşap-plastik karışımını nemden, UV ışınlarından ve lekelerden korur.
Çekirdek katman, sağlamlık ve yapı için geri dönüştürülmüş ahşap lifleri ve plastik içerir. Kapak malzemesinden daha ucuzdur. Kapak katmanı, görünüm ve koruma için stabilizatörler ve renklendiriciler içeren birinci sınıf polimerler kullanır.
Başlıca avantajları şunlardır:
- Solmaya ve renk bozulmasına karşı daha iyi direnç
- Zamanla daha düşük bakım gereksinimleri
- Küf ve mantar oluşumuna karşı koruma
- Yüzeyde çizilme ve lekelenmenin azalması
- Kapaksız döşemeye kıyasla daha uzun ürün ömrü
Kapak katmanını tek başına kullanıldığında olması gerekenden daha ince yapabiliriz. Bu sayede pahalı malzemelerden tasarruf ederken koruma da sağlarız. İki katmanlı yaklaşım, daha düşük toplam maliyetle daha iyi performans sağlar.
Plastik profillerde ko-ekstrüzyon, tek malzeme ekstrüzyonundan nasıl farklıdır?
Mono-ekstrüzyonda tek bir ekstrüder ve tek bir plastik türü kullanılır. Profilin tamamı aynı bileşime sahiptir. Tek tip özellikler elde ederiz, ancak farklı bölgelerdeki özellikleri değiştiremeyiz.
Ko-ekstrüzyon, farklı plastikleri tek bir kalıba besleyen birden fazla ekstrüder kullanır. Her biri belirli amaçlara hizmet eden farklı bölgelere sahip profiller oluştururuz. Bir bölüm sertken, diğeri esnek kalabilir.
| Özellik | Mono-Ekstrüzyon | Ko-Ekstrüzyon |
|---|---|---|
| Malzeme sayısı | Bir | İki veya daha fazla |
| Mülkiyet değişimi | Hiçbiri | Evet, katmana göre |
| Ekipman karmaşıklığı | Daha basit | Daha karmaşık |
| Malzeme maliyet seçenekleri | Sınırlı | Esnek |
| Tasarım olanakları | Temel | Gelişmiş |
Tek bir parçada birden fazla işleve ihtiyaç duyduğumuzda ko-ekstrüzyonu tercih ediyoruz. Bu yöntem, ayrı bileşenleri birleştirmek için gereken montaj adımlarını ortadan kaldırır. Ancak, tek tip özelliklerin tüm gereksinimleri karşıladığı basit profiller için mono-ekstrüzyon daha iyi sonuç verir.
Kalıp tasarımı koekstrüde ürünlerin çıktısını nasıl etkiler?
Kalıp kanallarını, her bir malzemenin nereye akacağını ve her katmanın ne kadar kalınlaşacağını kontrol edecek şekilde tasarlıyoruz. Kalıbın içindeki geometri, katmanların ayrı kalıp kalmayacağını veya belirli desenler oluşturup oluşturmayacağını belirler.
Akış dağılımı tüm genişlikte dengeli olmalıdır. Bir malzeme diğerlerinden daha hızlı hareket ederse, düzensiz katmanlar veya açıkta kalan kenarlar oluşur. Akış hızlarını hassas bir şekilde ayarlamak için ayarlanabilir kapılar ve sınırlayıcılar kullanıyoruz.
Kalıp sıcaklığı, katmanların birbirine ne kadar iyi bağlandığını etkiler. Her malzemenin ideal bir sıcaklık aralığı vardır. Kalıba ısıtma bölgeleri ekleyerek farklı alanlar için farklı sıcaklıklar ayarlayabiliriz.
Kritik tasarım unsurları:
- Kanal derinliği katman kalınlığını kontrol eder
- Arazi uzunluğu geri basıncı ve karışmayı önlemeyi etkiler
- Geçiş bölgeleri katmanların nasıl bir araya geleceğini şekillendirir
- Çıkış geometrisi, son profil şeklini belirler
Üretim sırasında basıncı izleyebilmek için bazen geri besleme portları ekliyoruz. Kötü tasarımlı kalıplar, katmanlar arasında zayıf bağlar oluşturur veya bir malzemenin diğerinden ayrılmasına neden olur. Doğru kalıp mühendisliği, profil uzunluğu boyunca tutarlı katman yapısı ve güçlü yapışma sağlar.