Bei der Herstellung von Kunststoffprodukten stößt man auf zwei Hauptverfahren, die die Branche dominieren: Spritzgießen und Blasformen. Mit diesen Methoden werden Millionen von Produkten gefertigt, die wir täglich verwenden – von Wasserflaschen bis hin zu Autoteilen. Sie funktionieren jedoch völlig unterschiedlich und dienen verschiedenen Zwecken.
Spritzguss Beim Pressen wird geschmolzener Kunststoff unter hohem Druck in präzise Formen gepresst, um feste, komplexe Teile herzustellen, während beim Blasformen Druckluft verwendet wird, um erhitzten Kunststoff in hohle Behälter zu dehnen. Wenn Sie wissen, welcher Prozess zu Ihrem Projekt passt, können Sie Tausende von Dollar und wochenlange Produktionszeit sparen.
Die Wahl zwischen diesen beiden Verfahren hängt davon ab, ob Sie Voll- oder Hohlteile benötigen, von Ihrem Budget und der Komplexität Ihres Designs. Jedes Verfahren bietet klare Vorteile und eignet sich daher besser für bestimmte Anwendungen. Die Kenntnis dieser Unterschiede hilft Ihnen, die richtige Fertigungsentscheidung für Ihr Produkt zu treffen.
Wichtigste Erkenntnisse
- Spritzgießen erzeugt massive, komplexe Teile, während Blasformen dünnwandige Hohlbehälter herstellt.
- Blasformen ist in der Regel kostengünstiger, da einfachere Werkzeuge und geringere Druckanforderungen erforderlich sind.
- Beide Verfahren können jährlich Millionen von Teilen produzieren und sind mit den meisten thermoplastischen Werkstoffen kompatibel.
Überblick über Spritzgießen und Blasformen

Sowohl Spritzguss als auch Blasformen stellen Kunststoffteile mit unterschiedlichen Methoden her und dienen verschiedenen Fertigungsanforderungen. Die wesentlichen Unterschiede liegen in der Art der Formgebung der Kunststoffmaterialien und den damit hergestellten Produkten.
Grundlegende Unterschiede
Spritzguss Beim Spritzgießen von geschmolzenem Kunststoff unter hohem Druck wird dieser in einen geschlossenen Formhohlraum gepresst. Alternativ können Kunststoffgranulate erhitzt werden, bis sie schmelzen, und anschließend in präzise Formteile eingespritzt werden.
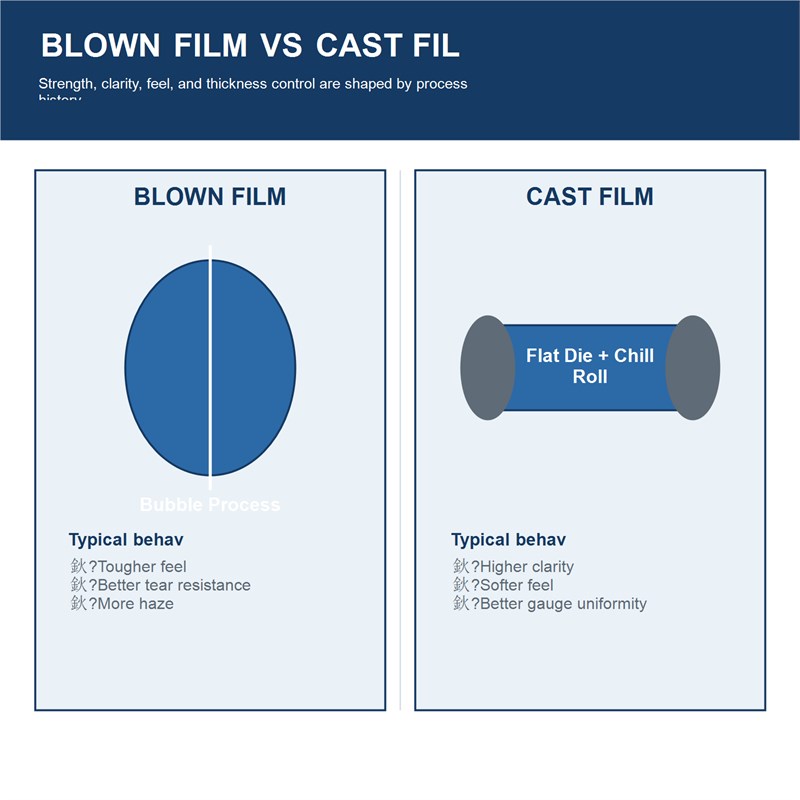
Blasformen Erhitzte Kunststoffröhrchen, sogenannte Vorformlinge, werden in Formhohlräume eingeblasen. Der Luftdruck presst den Kunststoff gegen die Formwände und formt so Hohlkörper.
Der Hauptunterschied besteht in der Art der Produkte: massiv versus hohl.
- Spritzguss erzeugt feste, dichte Teile
- Blasformen stellt leichte, hohle Gegenstände her
Prozesszeitpunkt Auch hier gibt es deutliche Unterschiede. Spritzgießen ermöglicht typischerweise schnellere Produktionszyklen bei großen Stückzahlen. Blasformen dauert länger, eignet sich aber gut für große Behälter.
Materialverwendung Die Vorgehensweise variiert. Spritzgießen ermöglicht die Herstellung komplexer Formen mit minimalem Materialverlust. Blasformen nutzt das Material effizient für Behälter und Flaschen.
Gestaltungsprinzipien für Formen
Spritzgussformenkonstruktion Erfordert präzise Kavitätsabmessungen und komplexe Kühlsysteme. Für große Bauteile sind mehrere Einspritzpunkte und eine sorgfältige Angussplatzierung erforderlich.
Zu den wichtigsten Merkmalen der Spritzgussform gehören:
- Läufersysteme um geschmolzenen Kunststoff zu führen
- Kühlkanäle zur Temperaturregelung
- Auswerferstifte fertige Teile entfernen
- Trennlinien wo die Formhälften aufeinandertreffen
Blasformdesign Der Fokus liegt auf der Form des Hohlraums und den Luftströmungswegen. Da sich der Kunststoff beim Aufblasen ausdehnt, lassen sich einfachere Formen entwerfen.
Anforderungen an Blasformformen:
- Abklemmbereiche um das Teil abzudichten
- Blasnadeln zur Lufteinspritzung
- Lüftungssysteme zum Luftaustritt
- Gleichmäßige Wandstärke Kontrolle
Formmaterialien Die Anforderungen an Druck und Temperatur variieren. Spritzgussformen verwenden aufgrund der hohen Einspritzdrücke härteren Stahl.
Arten von Formteilen
Spritzgussprodukte Sie können komplexe Bauteile mit feinen Details und engen Toleranzen erstellen. Zudem lassen sich komplizierte Geometrien und mehrteilige Baugruppen realisieren.
Gängige Spritzgussteile:
- Elektronische Gehäuse und Steckverbinder
- Komponenten des Armaturenbretts
- Medizinprodukte und chirurgische Instrumente
- Spielzeugteile und Konsumgüter
- Flaschenverschlüsse
Blasgeformte Produkte Es handelt sich um Hohlbehälter und Leichtbauteile. Sie produzieren Artikel, die entweder einen Innenraum benötigen oder ein geringes Gewicht haben müssen.
Typische blasgeformte Produkte:
- Plastikflaschen und -behälter
- Kraftstofftanks für Kraftfahrzeuge
- Haushaltswaschmittelkanister
- Medizinische Aufbewahrungsbehälter
- Industriefässer und -tanks
Produktkomplexität Die Verfahren unterscheiden sich erheblich. Spritzguss eignet sich für detaillierte Merkmale wie Gewinde, Logos und präzise Abmessungen. Blasformen ist am besten für einfache Hohlformen mit gleichmäßiger Wandstärke geeignet.
Spritzgussverfahren erklärt

Beim Spritzgießen werden erhitzte Kunststoffgranulate in einem präzisen vierstufigen Prozess zu festen Kunststoffteilen verarbeitet. Dieses Verfahren eignet sich für verschiedene Thermoplaste wie Polypropylen und Nylon und ist daher ideal für die Serienfertigung detailreicher Bauteile.
Schritt-für-Schritt-Methode
Der Spritzgießprozess umfasst vier Hauptschritte, die sich für jedes hergestellte Teil wiederholen.
Klemmen Der Zyklus beginnt. Zwei Formhälften schließen sich mit starker Kraft. Dadurch bleibt die Form dicht, während der erhitzte Kunststoff eindringt.
Injektion Im nächsten Schritt werden Kunststoffgranulate in einen beheizten Behälter gegeben, wo sie schmelzen. Die Maschine presst diesen erhitzten Kunststoff unter hohem Druck in den Formhohlraum.
Kühlung Dieser Vorgang findet statt, während der Kunststoff die Form füllt. Der erhitzte Kunststoff beginnt auszuhärten und die Form der Form anzunehmen. Dieser Schritt dauert im gesamten Zyklus am längsten.
Auswurf Der Vorgang ist abgeschlossen. Die Form öffnet sich und gibt das fertige Teil frei. Der Zyklus beginnt sofort von neuem für das nächste Teil.
Ein Zyklus kann zwischen 10 Sekunden und mehreren Minuten dauern. Die Teilegröße und die Kunststoffart beeinflussen die Dauer.
Materialien, die beim Spritzgießen verwendet werden
Thermoplaste eignen sich am besten für das Spritzgießen, weil sie viele Male schmelzen und wieder aushärten.
Polypropylen (PP) Es ist sehr verbreitet. Man findet es auf Flaschenverschlüssen, Autoteilen und Aufbewahrungsboxen. Es ist billig und robust.
Nylon Nylon wird für die Herstellung robuster, verschleißfester Teile verwendet. Zahnräder, Lager und Werkzeuggriffe bestehen häufig aus Nylon.
Polycarbonat Es entstehen klare, stabile Teile. Handyhüllen und Schutzbrillen werden aus diesem Material hergestellt.
Acrylnitril-Butadien-Styrol ABS-Kunststoff bietet eine gute Festigkeit und lässt sich leicht verarbeiten. Spielzeugbausteine und Computertastaturen werden aus ABS-Kunststoff hergestellt.
Jedes Material hat unterschiedliche Schmelzpunkte und Abkühlzeiten. Die Wahl hängt vom Verwendungszweck des Bauteils und den Kostenanforderungen ab.
Wichtigste Vorteile des Spritzgießens
Die Materialflexibilität ermöglicht es Ihnen, den passenden Kunststoff für Ihre Bedürfnisse auszuwählen. Sie können aus Hunderten verschiedener Thermoplaste wählen.
Durch die Serienfertigung sinken die Kosten pro Teil. Sobald die Form eingerichtet ist, lässt sich die Herstellung von Tausenden von Teilen sehr effizient gestalten.
Präzision Es eignet sich hervorragend für Spritzguss. Man erhält enge Abmessungen und glatte Oberflächen bei massiven Kunststoffteilen.
Geschwindigkeit Das hilft, Termine einzuhalten. Moderne Maschinen fertigen Teile sehr schnell, sobald der Zyklus gestartet ist.
Komplexe Formen sind möglich. Sie können Löcher, Gewinde und detaillierte Merkmale in einem Schritt hinzufügen.
Gleichbleibende Qualität Das bedeutet, dass jedes Teil zu den anderen passt. Dies ist wichtig für Teile, die perfekt zusammenpassen müssen.
Detaillierter Blasformprozess
Beim Blasformen entstehen hohle Kunststoffprodukte durch die Formung und das Aufblasen von Vorformlingen in Formen. Dieses Verfahren nutzt verschiedene Thermoplaste und bietet drei Haupttypen, die jeweils Materialvorteile für unterschiedliche Anwendungen bieten.

Formgebungs- und Formgebungszyklus
Der Blasformprozess beginnt mit der Herstellung eines Pfarrer, Dabei handelt es sich um ein röhrenförmiges Stück erhitzten Kunststoffs. Die Maschine erhitzt thermoplastisches Material, bis es weich und formbar wird.
Beim Extrusionsblasformen entsteht der Vorformling kontinuierlich, während geschmolzener Kunststoff durch eine Düse austritt. Die Form schließt sich um den noch heißen und flexiblen Vorformling.
Druckluft bläst den Vorformling gegen die Formwände. Dieser Luftdruck formt den Kunststoff zur endgültigen Produktform. Der Kunststoff kühlt ab und härtet im Kontakt mit der Form aus.
Spritzblasformen Dabei wird ein anderes Verfahren angewendet. Zunächst wird ein Vorformling im Spritzgussverfahren hergestellt und anschließend in eine Blasform überführt. Der Vorformling wird erneut erhitzt und mit Luft aufgeblasen.
Streckblasformen Fügt einen Streckvorgang hinzu. Die Vorform wird in Längsrichtung gedehnt, während sie mit Luft aufgeblasen wird. Dadurch entstehen stabilere und klarere Produkte wie PET-Flaschen.
Der gesamte Zyklus dauert je nach Teilegröße 20 bis 60 Sekunden. Größere Teile benötigen vor dem Entformen eine längere Abkühlzeit.
Werkstoffe und Arten des Blasformens
Thermoplaste Sie eignen sich am besten für das Blasformen, da sie wiedererhitzt und umgeformt werden können. Gängige Materialien sind Polyethylen (PE), Polypropylen und HDPE.
Polyethylenterephthalat (PET) ist beliebt für Getränkeflaschen. Es bietet hervorragende Transparenz und Barriereeigenschaften gegenüber Gasen.
HDPE Es bietet eine gute Chemikalienbeständigkeit und Langlebigkeit. Es wird für Milchflaschen, Waschmittelbehälter und Industriebehälter verwendet.
Polypropylen Es bietet Hitzebeständigkeit und Flexibilität. Man findet es in Autoteilen und Lebensmittelbehältern, die sterilisiert werden müssen.
Die drei Hauptarten des Blasformens dienen unterschiedlichen Zwecken:
- ExtrusionsblasformenAm besten geeignet für einfache Formen und große Volumina
- SpritzblasformenErmöglicht präzise Flaschenhälse und die Herstellung kleiner Flaschen.
- StreckblasformenProduziert stabile, klare Behälter mit hervorragenden Eigenschaften
Jeder Typ erfordert spezifische Ausrüstung und Verfahren. Ihre Wahl hängt von den Teileanforderungen und dem Produktionsvolumen ab.
Hauptvorteile des Blasformens
Materialeffizienz Das Blasformen gilt als größter Vorteil. Da Hohlteile direkt geformt werden, entsteht dabei minimaler Materialabfall.
Sie erhalten leichte Produkte mit dünnen Wänden. Dadurch werden Materialkosten und Versandkosten reduziert. Hohle Kunststoffprodukte wiegen deutlich weniger als massive Alternativen.
Das Verfahren eignet sich gut für die Serienfertigung. Nach der Einrichtung läuft das Blasformverfahren kontinuierlich mit minimalem Personalaufwand.
Designflexibilität Ermöglicht komplexe Hohlformen. Man kann Flaschen mit Henkeln, gebogenen Oberflächen und unterschiedlicher Wandstärke herstellen.
Die Einrichtungskosten bleiben im Vergleich zu anderen Formgebungsverfahren relativ niedrig. Der geringe Werkzeugbedarf macht es für viele Anwendungen kostengünstig.
Das Verfahren eignet sich auch für große Teile. Von kleinen Flaschen bis hin zu großen Industrietanks lassen sich mit derselben Grundmethode alle Arten von Produkten herstellen.
Die Qualität bleibt über alle Produktionsläufe hinweg gleichbleibend. Automatisierte Systeme steuern Temperatur, Zeit und Luftdruck für reproduzierbare Ergebnisse.
Gängige Anwendungen und industrielle Einsatzgebiete
Sowohl Spritzguss als auch Blasformen erfüllen unterschiedliche Fertigungsanforderungen in verschiedenen Branchen. Das Blasformen dominiert die Herstellung von Hohlbehältern wie Plastikflaschen und Kraftstofftanks, während das Spritzgießen massive Teile mit komplexen Designs für Elektronik- und Automobilkomponenten ermöglicht.
Lösungen für die Verpackungsindustrie
Das Blasformverfahren ist in der Verpackungsindustrie führend bei der Herstellung von Hohlbehältern. Mit diesem Verfahren werden die meisten Kunststoffflaschen produziert, darunter PET-Flaschen, Limonadenflaschen und Getränkeflaschen.
Das Verfahren eignet sich hervorragend zur Herstellung leichter Behälter, wodurch die Versandkosten gesenkt werden. Wasserflaschen, Saftbehälter und Milchflaschen werden alle mit Blasformmaschinen hergestellt.
Gängige blasgeformte Verpackungsprodukte:
- Getränkeflaschen aus Plastik
- Lebensmittelbehälter und Gläser
- Flaschen für Waschmittel und Reinigungsmittel
- Kosmetikbehälter
Spritzgießen ermöglicht die Herstellung von Verpackungen, von Flaschenverschlüssen und -kappen bis hin zu komplexen, mehrteiligen Behältern. Es bietet präzise Gewinde und dichte Verschlüsse, die mit Blasformen nicht realisierbar sind.
Das Verfahren eignet sich gut für kleine Verpackungskomponenten, die exakte Abmessungen erfordern. Pumpspender, Sprühköpfe und Flaschenverschlüsse benötigen die Präzision des Spritzgussverfahrens.
Komponenten für die Automobilindustrie

Ihr Auto enthält Teile, die mit beiden Verfahren hergestellt werden und unterschiedliche Funktionen erfüllen. Beim Blasformen entstehen hohle Automobilteile wie Kraftstofftanks, Luftkanäle und Flüssigkeitsbehälter.
Diese Bauteile müssen Flüssigkeiten oder Gase dicht halten. Kraftstofftanks müssen chemikalienbeständig sein, während Luftkanäle den Luftstrom durch den Motorraum leiten.
Blasgeformte Automobilteile:
- Kraftstofftanks und Gasbehälter
- Lufteinlasskanäle
- Kühlmittelbehälter
- Behälter für Scheibenwaschflüssigkeit
Das Spritzgussverfahren ermöglicht die Herstellung von robusten Automobilbauteilen mit komplexen Formen. Armaturenbrettteile, Getränkehalter und Elektronikgehäuse werden in diesem Verfahren gefertigt.
Im gesamten Fahrzeuginnenraum finden sich spritzgegossene Teile. Türgriffe, Instrumententafeln und Ablagefächer erfordern die Festigkeit und Detailgenauigkeit, die das Spritzgussverfahren bietet.
Bei dem Verfahren werden Materialien wie Polypropylen für unkritische Teile und ABS für stark beanspruchte Komponenten verwendet.
Medizinprodukte und Konsumgüter

Medizinprodukte sind für die Herstellung präziser, steriler Komponenten stark auf Spritzguss angewiesen. Sie benötigen Teile, die strenge FDA-Anforderungen erfüllen und exakte Abmessungen einhalten.
Im Spritzgussverfahren werden Gehäuse für medizinische Instrumente, chirurgische Werkzeuge und Gehäuse für Diagnosegeräte hergestellt. Das Verfahren verarbeitet medizinisch zugelassene Materialien, die sicher sterilisiert werden können.
Zu den medizinischen Anwendungsgebieten gehören:
- Elektronische Gehäuse für medizinische Geräte
- Komponenten chirurgischer Instrumente
- Gehäuse für Diagnosegeräte
- Teile von Laborgeräten
Bei Konsumgütern kommen je nach Produktdesign beide Verfahren zum Einsatz. Elektronische Gehäuse für Telefone, Computer und Haushaltsgeräte werden im Spritzgussverfahren hergestellt.
Sie erhalten glatte Oberflächen und komplexe interne Strukturen für elektronische Bauteile. Batteriegehäuse, Leiterplattengehäuse und elektrische Schalter erfordern die Präzision des Spritzgussverfahrens.
Das Blasformverfahren wird für Konsumgüter wie Aufbewahrungsbehälter, Spielzeug und Haushaltsartikel eingesetzt. Große Industriebehälter und Lagerboxen eignen sich gut für dieses Verfahren.
Vergleichende Analyse: Spritzgießen vs. Blasformen
Beide Verfahren unterscheiden sich deutlich hinsichtlich ihrer Kostenstruktur, Gestaltungsmöglichkeiten und Produktionseffizienz. Spritzgießen erfordert in der Regel höhere Anfangsinvestitionen, bietet aber eine überlegene Präzision, während Blasformen kostengünstige Lösungen für Hohlteile mit kürzeren Rüstzeiten ermöglicht.
Kostenfaktoren und Materialverbrauch
Werkzeugkosten Der größte Unterschied zwischen diesen Verfahren liegt in den Kosten. Spritzgießen erfordert teure Stahlformen, deren Kosten zwischen 10.000 und 100.000 Euro oder mehr liegen können. Blasformen hingegen verwendet einfachere Werkzeuge, die in der Regel 30 bis 50 Euro weniger kosten.
Ausrüstungskosten Auch die Anforderungen unterscheiden sich stark. Spritzgießmaschinen benötigen leistungsstarke Hydrauliksysteme, um die hohen Drücke von bis zu 2.000 psi zu bewältigen. Blasformmaschinen arbeiten mit deutlich niedrigeren Drücken und benötigen daher weniger kostspielige Ausrüstung.
Materialverwendung Das Blasformen ist aufgrund seiner Effizienz vorteilhaft. Da überschüssiges Material recycelt wird, entsteht nur minimaler Abfall. Beim Spritzgießen hingegen entstehen durch Angüsse und Verteilerkanäle mehr Abfall.
Dein Kosten für Spritzguss Die Stückkosten sinken mit steigender Stückzahl aufgrund hoher Werkzeuginvestitionen. Blasformen bietet niedrigere Stückkosten bei kleineren Stückzahlen aufgrund geringerer Rüstkosten.
Der Energieverbrauch variiert je nach Verfahren. Spritzgießen benötigt mehr Energie zum Erhitzen des Materials und zum Betrieb der Hydrauliksysteme. Blasformen hingegen nutzt Druckluft und ist daher kostengünstiger.
Designkomplexität und Produktionsgeschwindigkeit

Komplexe Geometrien Das ist die Stärke des Spritzgießens. Man kann komplexe Teile mit Gewinden, Hinterschneidungen und präzisen Details herstellen. Die Wandstärke kann je nach Bedarf innerhalb des Teils variieren.
Das Blasformverfahren beschränkt die Herstellung auf Hohlformen mit gleichmäßiger Wandstärke. Komplexe Innenstrukturen oder variable Wandquerschnitte lassen sich nicht in einem einzigen Arbeitsgang realisieren.
Produktionsgeschwindigkeit Das hängt von der Größe und Komplexität des Teils ab. Einfache Spritzgussteile benötigen 10–30 Sekunden zum Abkühlen. Komplexe Teile können mehrere Minuten zum vollständigen Abkühlen benötigen.
Die Blasformzyklen dauern für die meisten Flaschen und Behälter zwischen 15 und 60 Sekunden. Die Abkühlzeit hängt von der Wandstärke und der Teilegröße ab.
Die Oberflächenqualität variiert je nach Herstellungsverfahren. Spritzgießen erzeugt glatte Oberflächen mit engen Toleranzen von ±0,05 mm. Blasformen liefert akzeptable Oberflächen, jedoch mit größeren Toleranzen um ±0,25 mm.
Mehrfachformen steigern die Spritzgießgeschwindigkeit durch die Produktion mehrerer Teile pro Zyklus. Blasformverfahren ermöglichen den gleichzeitigen Betrieb mehrerer Formen aufgrund geringerer Anlagenkosten.
Eignung für den Produktionsmaßstab
Massenproduktion Die Leistungsfähigkeit variiert je nach Anwendungsbereich. Spritzgussverfahren eignen sich hervorragend für die jährliche Produktion von Millionen komplexer, massiver Teile. Einzelne Maschinen können 1 bis 10 Millionen Teile pro Jahr produzieren.
Das Blasformverfahren eignet sich für die Herstellung von Hohlbehältern in großen Stückzahlen. Ähnliche Jahresmengen lassen sich erzielen, vorwiegend jedoch für Flaschen, Tanks und ähnliche Hohlprodukte.
Die Rüstzeiten sind beim Blasformen für kleinere Serien vorteilhaft. Der Werkzeugwechsel ist innerhalb weniger Stunden möglich, und die Produktion kann sofort beginnen. Spritzgusswerkzeugwechsel dauern aufgrund komplexer Werkzeugsysteme länger.
Die Qualitätskonstanz verbessert sich beim Spritzgießen in hohen Stückzahlen. Das Verfahren gewährleistet eine engere Maßgenauigkeit über Millionen von Teilen hinweg. Beim Blasformen hingegen ist die Wandstärkenverteilung stärker schwankend.
Skalierbarkeit Die Optionen unterscheiden sich je nach Verfahren. Der Ausbau der Spritzgusskapazität erfordert erhebliche Investitionen. Das Blasformen ermöglicht eine einfachere Erweiterung mit mehreren kostengünstigeren Maschinen.
Die Automatisierungsintegration funktioniert für beide Prozesse gut. Beim Spritzgießen werden die Teile häufig robotergestützt entnommen und verpackt. Blasformanlagen können die fertigen Behälter automatisch beschneiden und sortieren.
Materialüberlegungen und Umweltauswirkungen
Sowohl Spritzguss als auch Blasformen hängen stark von der Materialwahl ab, die Produktionskosten, Produktleistung und Umweltverträglichkeit beeinflusst. Die Art des gewählten Harzes bestimmt den Energieverbrauch während der Verarbeitung, das Recyclingpotenzial und die langfristige Nachhaltigkeit.
Gängige Harze und Polymere
Polypropylen (PP) Polypropylen (PP) zählt zu den am häufigsten verwendeten Werkstoffen in Formgebungsverfahren. Es bietet eine ausgezeichnete Chemikalienbeständigkeit und eine geringe Dichte. Daher eignet es sich hervorragend für Lebensmittelbehälter, Automobilteile und Konsumgüter.
Polyethylen hoher Dichte (HDPE) bietet überragende Festigkeit und Langlebigkeit. Ihre aus HDPE hergestellten Produkte sind stoß- und chemikalienbeständig. Daher eignet es sich ideal für Flaschen, Rohre und Gartenmöbel.
Polycarbonat Es bietet außergewöhnliche Klarheit und Hitzebeständigkeit. Es eignet sich für Anwendungen, die optische Qualität oder hohe Temperaturbeständigkeit erfordern. Allerdings sind höhere Verarbeitungstemperaturen notwendig, was den Energieverbrauch erhöht.
Polyethylen Varianten bieten Flexibilität bei der Gestaltung. Es gibt verschiedene Qualitäten, die für spezifische Anwendungen geeignet sind. Varianten mit niedriger Dichte eignen sich gut für flexible Verpackungen, während Varianten mit hoher Dichte für starre Behälter geeignet sind.
Elastomere Sie bieten gummiartige Eigenschaften, wenn Flexibilität unerlässlich ist. Ihre Produkte erhalten dadurch eine verbesserte Stoßfestigkeit und Haltbarkeit. Diese Materialien erfordern häufig spezielle Verarbeitungstechniken.
Materialeffizienz und Nachhaltigkeit
Die Materialeffizienz wirkt sich direkt auf Ihre Umweltbilanz und Ihre Produktionskosten aus. Spritzgussverfahren erzielen in der Regel eine bessere Materialausnutzung durch präzise Kavitätenfüllung und minimalen Abfall.
Durch eine optimierte Angussgestaltung und geeignete Angusskanalsysteme lässt sich der Materialverbrauch optimieren. Heißkanalsysteme eliminieren den Materialverlust herkömmlicher Kaltkanalsysteme. Dies reduziert den Materialverbrauch in vielen Anwendungen um 15-30%.
Beim Blasformen entsteht durch das Entfernen von Graten und das Abschneiden von Formteilen ein gewisser Materialverlust. Je nach Teilegeometrie müssen Sie mit einem Materialverlust von ca. 5–151 TP3T rechnen. Dieser Abfall kann jedoch in der Regel wiederverwertet werden.
Durch die Optimierung der Wandstärke lässt sich der Materialverbrauch deutlich reduzieren. Die strukturelle Integrität kann bei gleichzeitig geringerem Polymereinsatz erhalten werden. Computersimulationen helfen dabei, optimale Wandstärkenverteilungen zu ermitteln.
Recycling- und Entsorgungsoptionen
Die meisten thermoplastischen Werkstoffe, die in beiden Verfahren verwendet werden, weisen ein gutes Recyclingpotenzial auf. PP, HDPE und Polyethylen können mehrfach mit minimaler Materialverschlechterung wiederaufbereitet werden. Allerdings verringert sich das Molekulargewicht mit jedem Recyclingzyklus geringfügig.
Post-Consumer-Recyclingmaterial Die Integration trägt zur Reduzierung des Bedarfs an Primärmaterialien bei. Je nach Anwendungsanforderungen kann in der Regel 10-50%-Recyclingmaterial verwendet werden. Für Anwendungen im Lebensmittelbereich gelten strengere Auflagen.
Die Materialtrennung ist für ein effektives Recycling unerlässlich. Vermeiden Sie nach Möglichkeit Baugruppen aus mehreren Materialien. Konstruktionen aus nur einem Material vereinfachen die Entsorgung erheblich.
Chemisches Recycling Technologien eröffnen neue Möglichkeiten für Materialien, die sich mechanischem Recycling widersetzen. Diese Verfahren spalten Polymere in molekulare Bestandteile auf, die anschließend repolymerisiert werden können. Dadurch entstehen echte Kreislaufsysteme für Materialien.
Häufig gestellte Fragen
Fachleute in der Fertigung benötigen häufig detaillierte Informationen zur Prozessauswahl, Materialverträglichkeit und Kostenfaktoren. Diese Fragen betreffen die praktischen Überlegungen, die Produktionsentscheidungen und die Teilequalität beeinflussen.
Worin bestehen die Unterschiede zwischen Spritzguss- und Blasformverfahren?
Beim Spritzgießen werden feste Teile hergestellt, indem geschmolzener Kunststoff unter hohem Druck in Formen eingespritzt wird. So entstehen präzise, detailreiche Bauteile mit komplexen Geometrien.
Beim Blasformen werden Hohlteile hergestellt, indem erhitzter Kunststoff mithilfe von Druckluft expandiert wird. Der Prozess beginnt mit einem Vorformling, der in die Form geblasen wird.
Der entscheidende Unterschied liegt in der Struktur des Endprodukts. Spritzgussverfahren stellen massive Bauteile her, während Blasformen Hohlkörper wie Flaschen und Behälter erzeugt.
Die Wahl des Verfahrens hängt davon ab, ob Sie massive oder hohle Teile benötigen. Spritzgießen eignet sich für Elektronikgehäuse und mechanische Bauteile. Blasformen ist ideal für Verpackungen und Flüssigkeitsbehälter.
Wie beeinflussen die Materialeigenschaften die Wahl zwischen Spritzguss- und Blasformverfahren?
Das Blasformen eignet sich am besten für flexible Thermoplaste wie HDPE, LDPE, PP und ABS. Diese Materialien dehnen und dehnen sich während des Blasprozesses aus, ohne zu reißen.
Spritzgießen eignet sich für eine breitere Materialpalette, darunter Hartkunststoffe, technische Kunststoffe und gefüllte Compounds. Auch Materialien, die für das Blasformen zu steif wären, können verarbeitet werden.
Die Wandstärke variiert je nach Verfahren. Beim Blasformen entsteht durch die Dehnung des Materials eine variable Wandstärke. Spritzgießen hingegen ermöglicht eine präzisere Kontrolle über eine gleichmäßige Wandstärke.
Die Materialwahl beeinflusst die Bauteilleistung. Weichere Materialien eignen sich für Blasformverfahren, bei denen Flexibilität wichtig ist. Härtere Materialien sind besser geeignet für Spritzgussteile, die Festigkeit und Präzision erfordern.
Welche Kostenfaktoren sind bei der Wahl zwischen Spritzguss und Blasformen für ein Projekt zu berücksichtigen?
Das Blasformen zeichnet sich typischerweise durch geringere Rüstkosten und kürzere Zykluszeiten aus. Sie sparen Werkzeugkosten und können Teile für Großserien schneller produzieren.
Spritzgießen erfordert höhere Anfangsinvestitionen in Formen und Anlagen. Die Präzisionswerkzeuge und Hochdrucksysteme erhöhen die anfänglichen Kosten.
Das Produktionsvolumen beeinflusst Ihre Kostenkalkulation. Blasformen ist für große Stückzahlen einfacher Hohlteile wirtschaftlicher. Spritzgießen rechtfertigt höhere Kosten, wenn Sie komplexe, präzise Bauteile benötigen.
Arbeits- und Materialaufwand unterscheiden sich je nach Verfahren. Blasformen benötigt weniger Material für Hohlteile, erfordert aber unter Umständen mehr Nachbearbeitung. Spritzgießen minimiert den Abfall, benötigt aber mehr Material für Vollteile.
Lassen sich komplexe Formen effektiv mit Blasformverfahren herstellen?
Das Blasformverfahren ermöglicht die Herstellung mäßig komplexer Formen, hat aber im Vergleich zum Spritzgussverfahren Einschränkungen. Man kann Flaschen mit Griffen, gebogene Behälter und Automobilkanäle herstellen.
Die Komplexität hängt vom gewählten Blasformverfahren ab. Spritzblasformen ermöglicht die Herstellung komplexerer Formen als Extrusionsblasformen. Streckblasformen eignet sich gut für detailreiche PET-Flaschen.
Wandstärkenschwankungen treten beim Blasformen naturgemäß auf. Komplexe Formen können unebene Wände aufweisen, da sich der Kunststoff bei der Expansion unterschiedlich dehnt.
Ihr Design muss die Einschränkungen des Blasformverfahrens berücksichtigen. Vermeiden Sie scharfe Ecken, tiefe Hinterschneidungen und Merkmale, die Nachbearbeitungen erfordern. Einfache, fließende Formen eignen sich am besten für dieses Verfahren.
Wie lange ist die typische Vorlaufzeit für die Teileherstellung im Spritzgussverfahren im Vergleich zum Blasformverfahren?
Das Blasformverfahren ermöglicht im Allgemeinen schnellere Produktionszyklen, sobald die Werkzeuge fertiggestellt sind. Einfache Flaschen und Behälter können innerhalb von Sekunden pro Teil hergestellt werden.
Die Zykluszeiten beim Spritzgießen variieren je nach Teilekomplexität und Wandstärke. Dickere Teile benötigen längere Kühlzeiten, was die Gesamtproduktionsgeschwindigkeit erhöht.
Die Werkzeugentwicklung beeinflusst Ihren Projektzeitplan. Blasformen sind oft einfacher und schneller herzustellen. Spritzgussformen erfordern eine präzisere Bearbeitung und längere Vorlaufzeiten.
Rüst- und Umrüstzeiten unterscheiden sich je nach Verfahren. Blasformmaschinen benötigen in der Regel weniger Rüstzeit zwischen verschiedenen Produkten. Spritzgussmaschinen erfordern unter Umständen eine umfangreichere Vorbereitung für komplexe Teile.
Wie verhält sich die Wandstärkengleichmäßigkeit zwischen im Spritzgussverfahren und im Blasformverfahren hergestellten Teilen?
Das Spritzgießen ermöglicht eine präzise Wandstärkenkontrolle über das gesamte Bauteil. Sie können die Wandstärke in verschiedenen Bereichen gezielt einstellen und enge Toleranzen einhalten.
Beim Blasformen entstehen natürliche Dickenschwankungen, da sich der Kunststoff während des Expansionsprozesses dehnt. Bereiche, die sich stärker dehnen, werden dünner als Bereiche, die sich weniger dehnen.
Die Vorformlingsprogrammierung beim Blasformen hilft, Dickenschwankungen zu kontrollieren. Die Ausgangsdicke kann angepasst werden, um Dehnungsmuster auszugleichen.
Die Anforderungen Ihrer Anwendung bestimmen die zulässige Dickenabweichung. Strukturbauteile benötigen eine gleichmäßige Dicke aus dem Spritzgussverfahren. Bei Verpackungsanwendungen sind Abweichungen im Blasformverfahren unter Umständen tolerierbar.